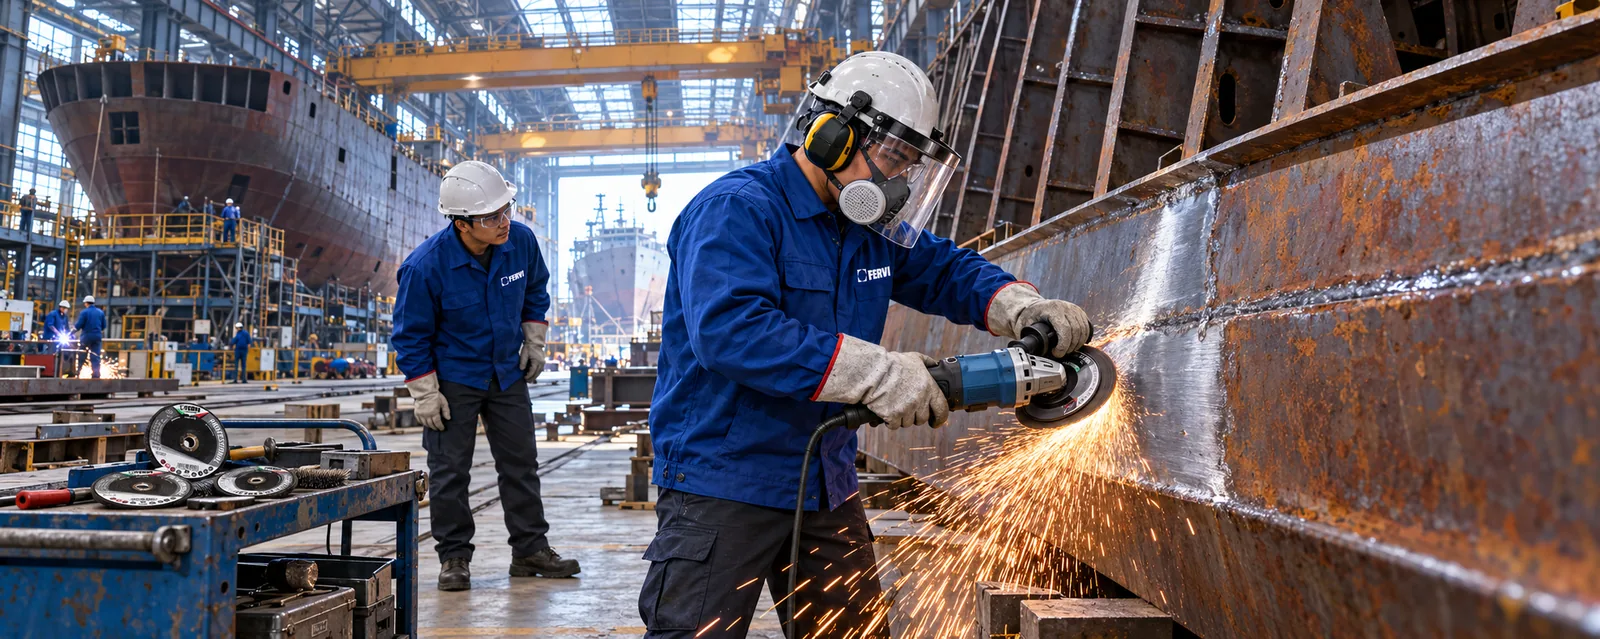
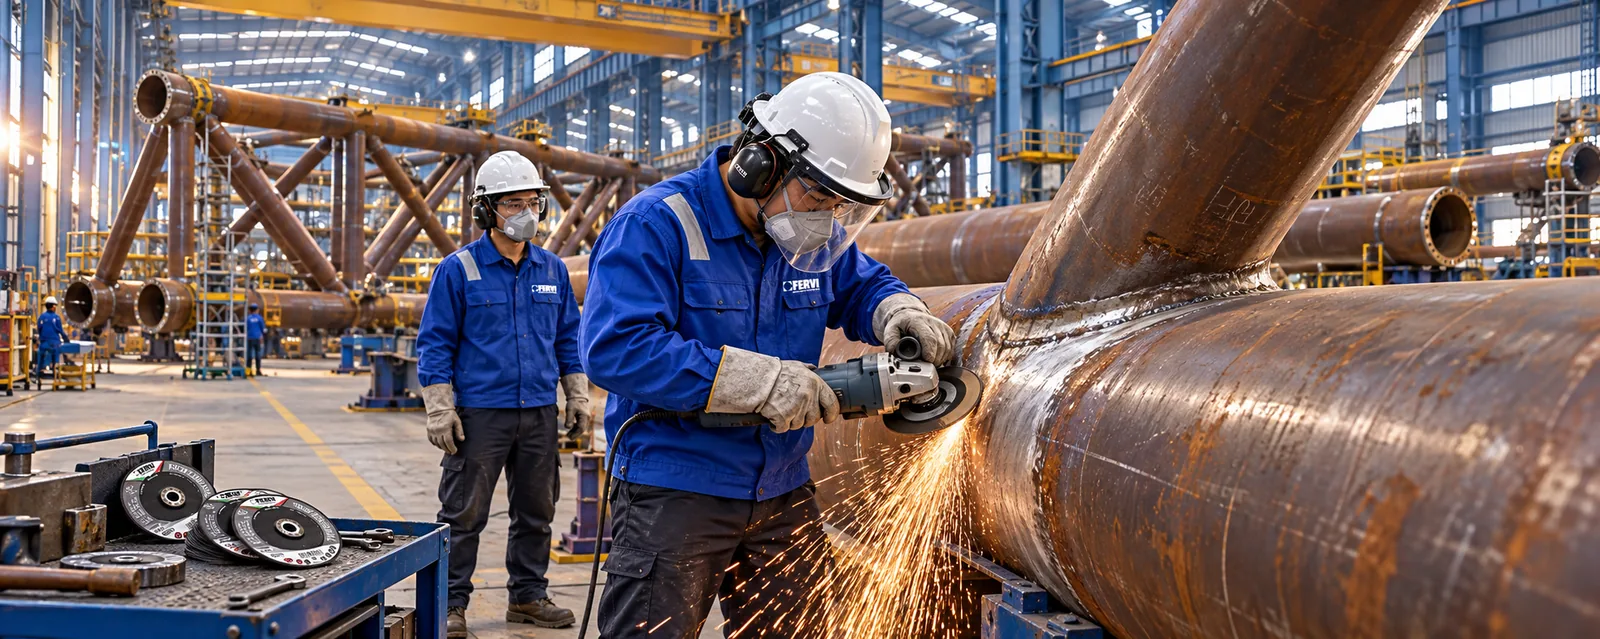
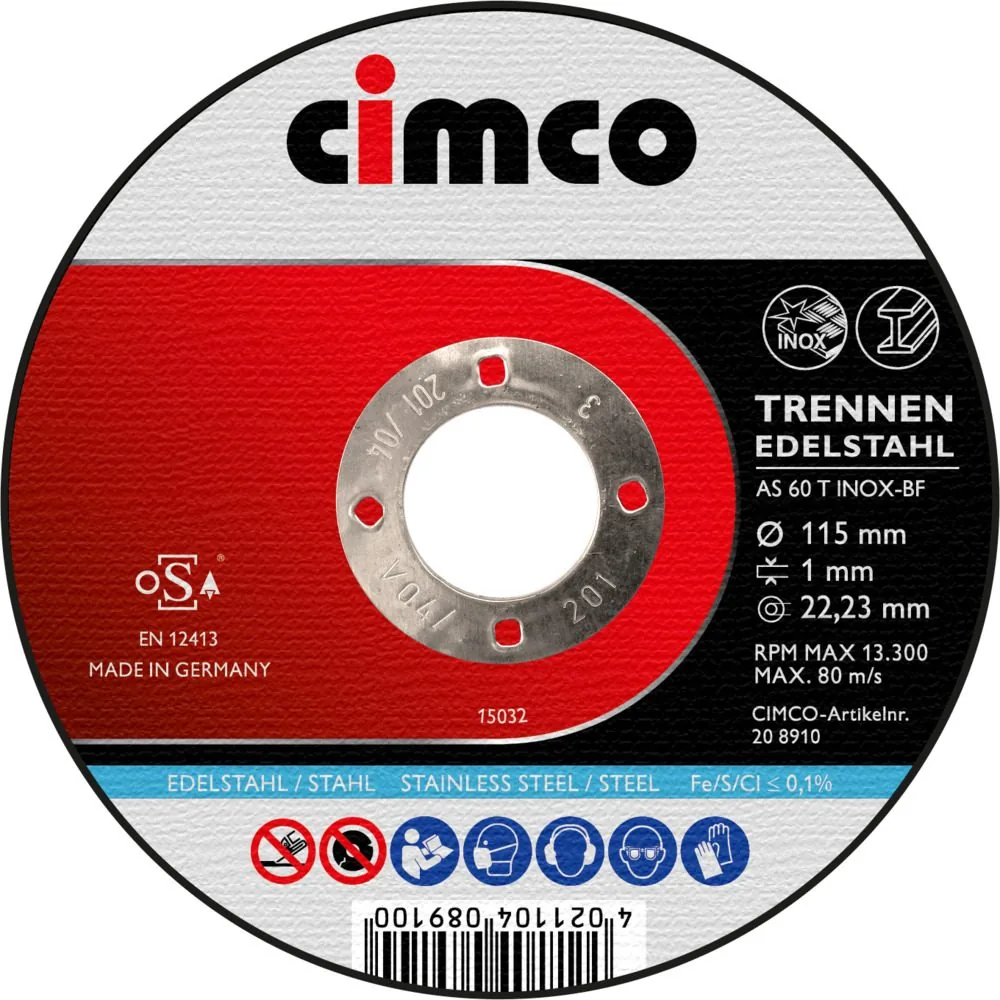
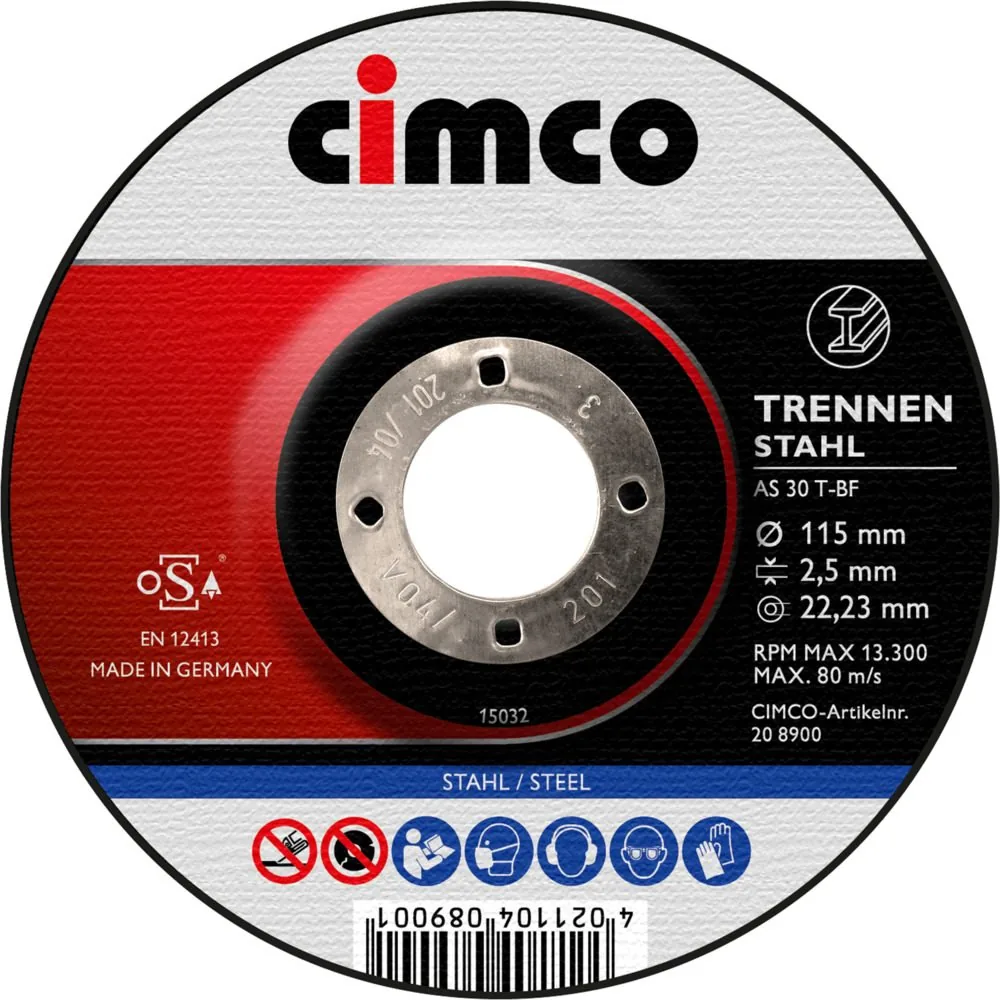
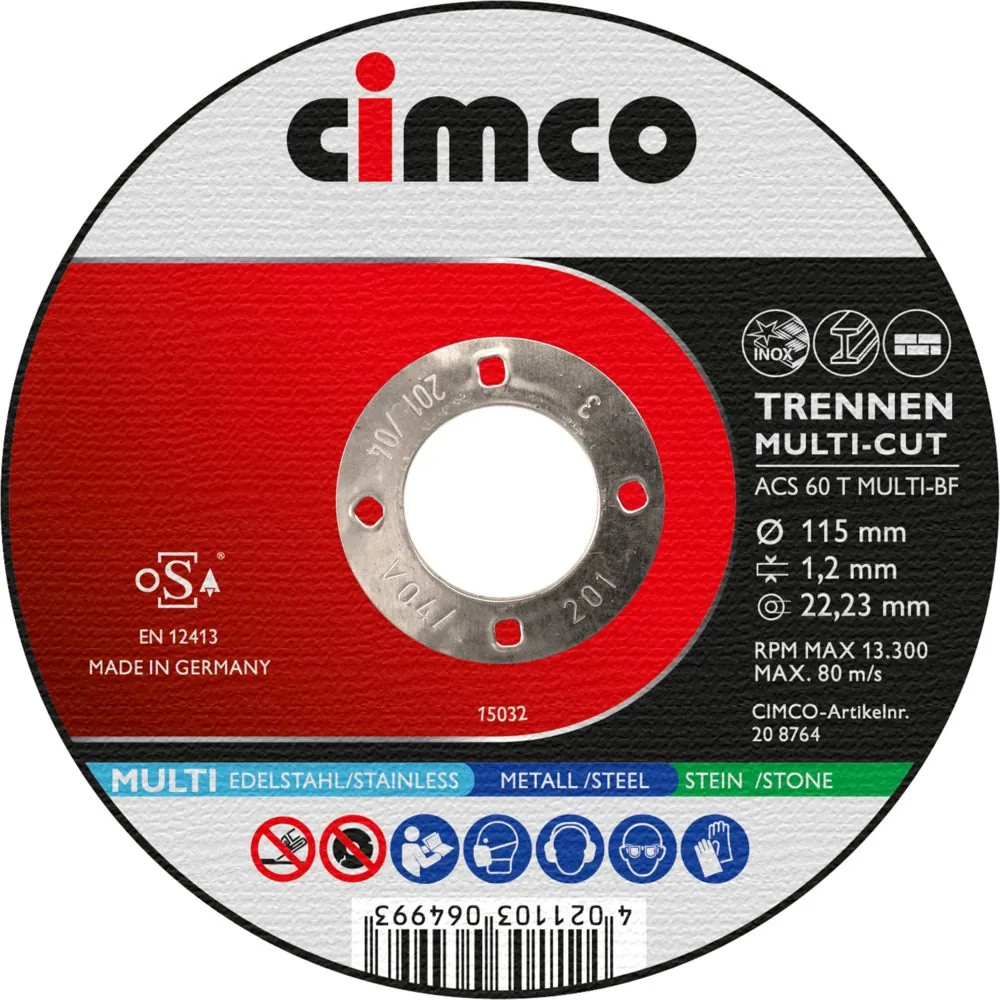
Đá mài cắt phục vụ gia công kim loại. Dùng trong xưởng cơ khí và nhà máy. Cắt được thép cacbon, gang, inox và nhôm. Nhóm này gồm đĩa cắt đường kính 75–350 mm. Còn có đĩa mài chuyên nghiệp độ dày 1.0–7.0 mm. Cả hai tuân thủ tiêu chuẩn EN 12413. Dòng đa năng như MTP4075-1.5, MTP4115-1.0 và MTP4125-1.0 đáp ứng thợ thủ công và doanh nghiệp vừa. Dòng chuyên dụng inox MTP9115-1.0, MTP9125-1.6 và MTP9230-2.0 có gân xoắn ốc hai mặt giúp cắt nhanh và giảm nhiệt. Nhóm mài MSD8115-6.5, MSD8125-6.5 hỗ trợ loại bỏ gỉ sét và mối hàn trên tấm kim loại. Dòng zirconia cao cấp ZTD8x kết hợp cắt và mài, sản xuất tại Ý. Titania.vn phân phối chính hãng FERVI Italia, bảo hành đầy đủ và hỗ trợ kỹ thuật.


Đá mài cắt phục vụ gia công kim loại trong nhiều ngành công nghiệp và xưởng cơ khí. Ứng dụng từ cắt thép, gang, inox đến nhôm và hợp kim nhẹ. Nhóm này gồm các dòng đĩa cắt và đĩa mài. Đường kính từ 75 mm đến 350 mm. Đáp ứng tiêu chuẩn EN 12413 về an toàn và hiệu năng. Các mã như MTP4075-1.5 với kích thước 75x1.5x10 mm phù hợp cho vị trí hẹp, trong khi MTP4115-1.0 và MTP4125-1.0 có đường kính 115 mm và 125 mm đáp ứng nhu cầu cắt thép không gỉ và gang. Dòng chuyên dụng cho inox bao gồm MTP9115-1.0, MTP9125-1.6 và MTP9230-2.0 với cấu trúc gân xoắn ốc hai mặt giúp cắt nhanh và giảm nhiệt. Nhóm mài chuyên nghiệp như MSD8115-6.5, MSD8125-6.5 và MSD8230-7.0 hỗ trợ loại bỏ gỉ sét, mối hàn và vết xước trên bề mặt tấm kim loại. Dòng zirconia cao cấp ZTD8x kết hợp cả chức năng cắt và mài, sản xuất tại Ý theo tiêu chuẩn EN 12413.
Nhóm sản phẩm chia thành các dòng chuyên biệt dựa trên loại kim loại cần gia công. Mỗi dòng sử dụng hạt mài và kết cấu riêng để tối ưu hiệu suất cắt hoặc mài trên từng loại vật liệu. Việc chọn đúng dòng giúp kéo dài tuổi thọ đĩa và đảm bảo chất lượng bề mặt gia công.
Dòng đa năng cho thép và gang bao gồm MTP4075-1.5, MTP4115-1.0, MTP4125-1.0, MTP4230-2.0 và MTP4350-3.0. Các mã này phù hợp cho thợ thủ công, xưởng nhỏ và doanh nghiệp vừa cần cắt cả thép cacbon lẫn thép không gỉ. Độ dày đĩa dao động từ 1.0 mm đến 3.0 mm tùy đường kính, đáp ứng yêu cầu cắt nhanh hoặc cắt chính xác.
Dòng chuyên dụng cho inox gồm MTP9115-1.0, MTP9125-1.6 và MTP9230-2.0 thiết kế cho người làm nghề chuyên về thép không gỉ. Cấu trúc gân xoắn ốc hai mặt cho phép cắt nhanh hơn và giảm nhiệt độ vùng cắt, giúp tránh biến màu bề mặt inox. Độ dày từ 1.0 mm đến 2.0 mm phù hợp với khối lượng cắt lớn và yêu cầu chất lượng cao.
Dòng chuyên nghiệp cho nhôm đại diện bởi MTD7230-3.2 với đường kính 230 mm và độ dày 3.2 mm. Mã này phục vụ xưởng sản xuất cửa nhôm và đúc hợp kim nhẹ. Phù hợp ứng dụng cần số lượng cắt lớn với tuổi thọ ổn định. Thiết kế chuyên biệt giúp tránh bám dính nhôm lên mặt đĩa trong quá trình cắt.
Nhóm sản phẩm chia thành hai nhóm chính theo chức năng. Đĩa cắt mỏng tập trung vào tốc độ và độ chính xác. Đĩa mài dày hơn tập trung vào loại bỏ vật liệu và làm phẳng bề mặt. Một số dòng cao cấp kết hợp cả hai chức năng trong cùng một sản phẩm.
Đĩa cắt mỏng bao gồm các mã MTP4075-1.5, MTP4115-1.0, MTP4125-1.0, MTP9115-1.0 và MTP9125-1.6 với độ dày từ 1.0 mm đến 1.6 mm. Độ mỏng này giúp giảm lực cắt, tăng tốc độ và tiết kiệm vật liệu bị hao hụt do rãnh cắt hẹp. Các mã này phù hợp cho cắt tấm, ống, thanh profile và chi tiết yêu cầu độ chính xác cao.
Đĩa mài chuyên nghiệp gồm MSD8115-6.5, MSD8125-6.5 và MSD8230-7.0 với độ dày từ 6.5 mm đến 7.0 mm. Độ dày lớn cho khả năng loại bỏ vật liệu cao. Phù hợp cho tấm có gỉ sét và loại bỏ mối hàn lớn. Cũng phù hợp làm phẳng bề mặt không đều. Các mã này thiết kế cho người làm nghề cần độ bền mỏi cao và khả năng làm việc liên tục.
Dòng kết hợp cắt và mài đại diện bởi ZTD8x sử dụng hạt zirconia cao cấp, sản xuất tại Ý theo tiêu chuẩn EN 12413. Dòng này cho phép thực hiện cả hai thao tác trên cùng một đĩa, giảm thời gian thay đổi phụ kiện và tăng năng suất. Hạt zirconia có độ cứng và khả năng tự mài sắc cao hơn corundum thông thường.
Đường kính đĩa dao động từ 75 mm đến 350 mm. Tương ứng với các loại máy mài góc và máy cắt kim loại khác nhau. Lỗ trục tiêu chuẩn thường là 10 mm, 22 mm hoặc 25.4 mm tùy dòng sản phẩm. Việc chọn đúng kích thước đảm bảo an toàn và hiệu suất tối ưu.
Nhóm kích thước nhỏ 75-115 mm bao gồm MTP4075-1.5 với đường kính 75 mm và lỗ trục 10 mm, MTP4115-1.0 và MTP9115-1.0 với đường kính 115 mm và lỗ trục 22 mm. Các mã này phù hợp cho máy mài góc cầm tay công suất nhỏ. Chúng phù hợp làm việc trong không gian hẹp. Cũng phù hợp trên chi tiết nhỏ cần độ linh hoạt cao.
Nhóm kích thước trung bình 125 mm đại diện bởi MTP4125-1.0, MTP9125-1.6 và MSD8125-6.5 với lỗ trục 22 mm. Đây là kích thước phổ biến nhất trong xưởng cơ khí, cân bằng giữa tốc độ cắt, khả năng xử lý và trọng lượng máy. Máy mài góc 125 mm thường có công suất từ 1000W đến 1500W.
Nhóm kích thước lớn 230-350 mm bao gồm MTP4230-2.0, MTD7230-3.2, MTP9230-2.0, MSD8230-7.0 và MTP4350-3.0. Các mã này yêu cầu máy mài góc công suất lớn hoặc máy cắt bàn chuyên dụng. Chúng phục vụ cắt tấm dày và thanh profile lớn. Chúng cũng phục vụ khối lượng công việc công nghiệp.
Các sản phẩm trong nhóm đáp ứng tiêu chuẩn EN 12413 về đĩa mài và đĩa cắt gắn kết bằng chất kết dính hữu cơ. Tiêu chuẩn này quy định yêu cầu về cấu trúc, độ bền vỡ, tốc độ tối đa và ghi nhãn an toàn. Việc tuân thủ tiêu chuẩn giúp giảm nguy cơ vỡ đĩa trong quá trình sử dụng.
Sản phẩm như MSD4115 và các mã trong dòng MSD4x ghi rõ tiêu chuẩn EN 12413 trên nhãn sản phẩm. Ký hiệu A24RBF đọc theo bốn ô: A là hạt nhôm oxit, 24 là cỡ hạt, R là độ cứng, BF là chất kết dính nhựa bakelite. Thông số này giúp người dùng đánh giá khả năng cắt và tuổi thọ.
Dòng cao cấp ZTD8x sản xuất tại Ý theo tiêu chuẩn EN 12413, sử dụng hạt zirconia có độ cứng Mohs khoảng 7.5-8, cao hơn corundum thông thường. Hạt zirconia có khả năng tự mài sắc khi làm việc, duy trì hiệu suất cắt ổn định trong suốt tuổi thọ đĩa. Sản phẩm này phù hợp cho ứng dụng chuyên nghiệp yêu cầu năng suất cao.
Việc chọn đúng loại đĩa dựa trên vật liệu gia công, loại máy và yêu cầu công việc. Sử dụng sai loại đĩa có thể gây giảm hiệu suất, hao mòn nhanh hoặc nguy cơ an toàn. Cần kiểm tra tốc độ tối đa ghi trên đĩa và so sánh với tốc độ không tải của máy.
Đối với thép không gỉ, nên ưu tiên dòng chuyên dụng như MTP9115-1.0, MTP9125-1.6 hoặc MTP9230-2.0 thay vì dòng đa năng. Cấu trúc gân xoắn ốc giúp giảm nhiệt và tránh biến màu bề mặt inox. Không dùng đĩa đã cắt thép cacbon để cắt inox vì tạp chất sắt có thể gây gỉ sét.
Khi mài loại bỏ mối hàn hoặc gỉ sét, chọn đĩa mài dày như MSD8115-6.5, MSD8125-6.5 hoặc MSD8230-7.0. Không dùng đĩa cắt mỏng để mài vì dễ gây vỡ đĩa. Hãng ghi góc làm việc 0 đến 15 độ cho dòng đĩa mài; giữ trong khoảng này thì vành đĩa ăn vào phôi thay vì chỉ cọ mặt.
Trước khi lắp đĩa, kiểm tra không có vết nứt, mẻ hoặc biến dạng. Lắp đúng hướng mũi tên chỉ chiều quay trên nhãn đĩa. Siết chặt đai ốc bằng cờ lê chuyên dụng, không dùng búa hoặc dụng cụ gõ. Để đĩa chạy không tải 30 giây trước khi bắt đầu gia công để phát hiện rung bất thường.
Trong quá trình sử dụng, giữ góc cắt từ 75 đến 90 độ với bề mặt gia công. Không ép quá mạnh vào phôi vì làm tăng nhiệt độ và giảm tuổi thọ đĩa. Khi đĩa mòn đến đường kính tối thiểu ghi trên nhãn, phải thay thế ngay để đảm bảo an toàn. Bảo quản đĩa ở nơi khô ráo, tránh va đập và không xếp chồng quá nhiều lớp.
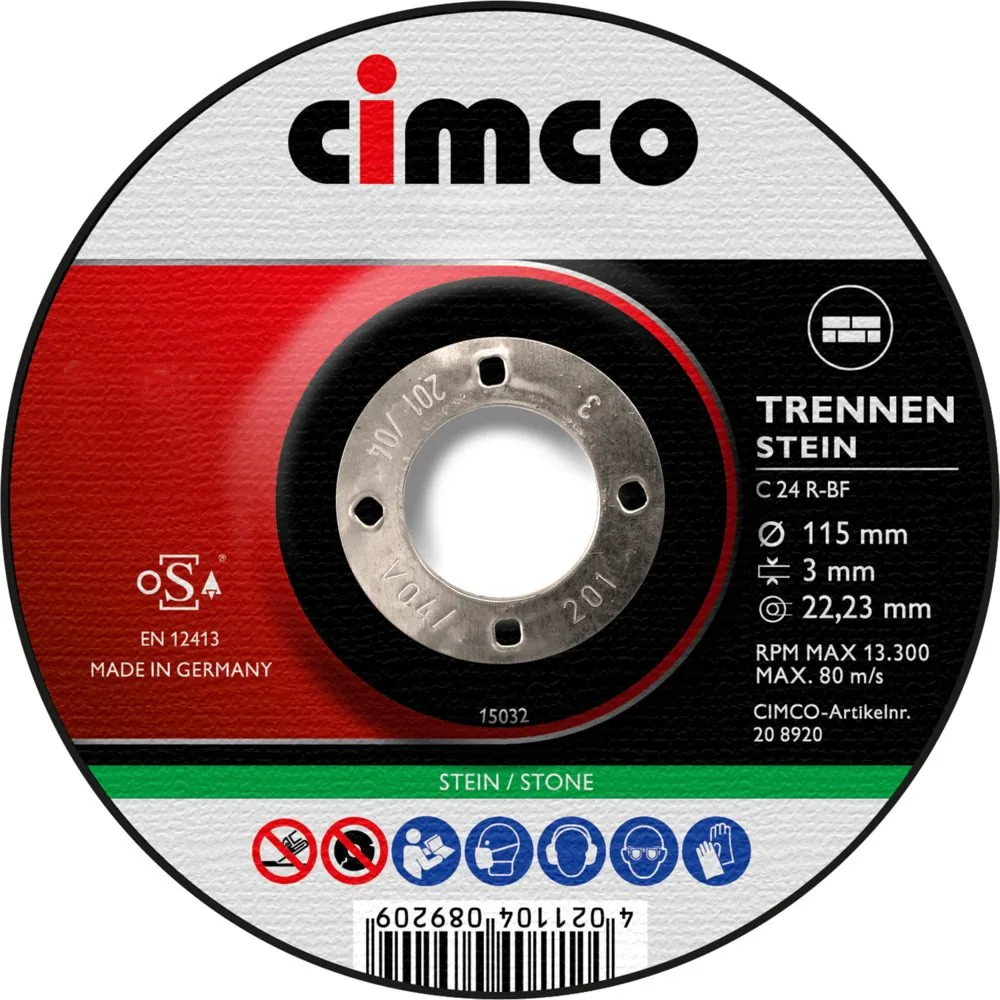
Nhãn dán trên đĩa không phải chỗ ghi thương hiệu. Đó là toàn bộ hồ sơ kỹ thuật của viên đá. Đọc được nhãn thì chọn đúng đĩa trong ba mươi giây, và quan trọng hơn là không lắp nhầm đĩa quá tốc độ cho phép. Phần dưới dịch lại mục Know-how trong catalogue đĩa mài cắt của FERVI, kèm ví dụ lấy từ chính các dòng đang bán trong thư mục này.
FERVI quy ước nhãn mang đủ chín mục sau:
Hai mục quyết định an toàn là số vòng quay tối đa và kích thước. Mục quyết định đĩa chạy có hiệu quả hay không là ký hiệu hạt mài. Ba mục này nên kiểm trước khi lắp, mỗi lần.
Lấy ví dụ ký hiệu A 60 S BF. Bốn ô đọc theo thứ tự cố định:
| Ô | Ví dụ | Nghĩa |
| Thứ nhất | A | Loại hạt mài |
| Thứ hai | 60 | Cỡ hạt |
| Thứ ba | S | Độ cứng |
| Thứ tư | BF | Chất kết dính |
Không phải mã nào cũng đủ bốn ô. Trong thư mục này, MTP8 ghi A60S nên thiếu ô chất kết dính, MSD8 ghi A-Q, còn đĩa cắt nhôm MTD7230-3.2 ghi A-30-36-QAL với hai cỡ hạt và đuôi AL chỉ pha chế riêng cho nhôm.
| Mã | Loại hạt mài | Dùng cho |
| A | Nhôm oxit, còn gọi là corundum | Thép và gang |
| Z | Zirconium | Thép cường độ cao |
| B | Gốm | Kim loại cứng, cắt nhanh |
Hầu hết đĩa cắt và đĩa mài thông dụng của FERVI dùng hạt A. Hạt Z đắt hơn nhưng dai hơn, nên để dành cho thép cường độ cao. Hạt B cắt nhanh nhất và cũng đắt nhất.
Số càng lớn thì hạt càng mịn. Quy luật dễ nhớ: đĩa càng dày và càng phải bóc nhiều vật liệu thì hạt càng thô; đĩa càng mỏng và càng cần mép cắt sạch thì hạt càng mịn. Chính catalogue FERVI cho thấy đúng dãy đó:
Đọc ngược lại cũng đúng. Thấy một đĩa lạ ghi hạt 24 thì biết ngay nó để mài phá, không phải để cắt tinh.
Đây là ô hay bị hiểu nhầm nhất. Chữ cái ở ô này không nói hạt mài cứng hay mềm. Nó nói viên đá cứng hay mềm, tức hạt mòn rồi thì bong ra nhanh hay chậm. Bảng khuyến nghị của FERVI như sau:
| Chữ cái | Độ cứng tương đối | Khuyến nghị dùng cho |
| A đến K | Rất mềm | Thép đã tôi |
| L đến O | Mềm | Thép thường, gang |
| P đến S | Trung bình | Thép mềm, thép không gỉ dày trung bình |
| T đến Z | Cứng | Vật liệu dai, nhôm, hợp kim nhẹ |
Đọc bảng theo chiều dọc sẽ thấy một quy luật nghe ngược đời: vật liệu càng cứng thì đĩa càng phải mềm. Thép đã tôi nằm ở nhóm đá rất mềm, còn nhôm lại nằm ở nhóm đá cứng.
Lý do nằm ở chỗ hạt mài phải luôn sắc. Cắt vật liệu cứng thì hạt cùn rất nhanh, nên viên đá phải mềm để hạt cùn bong ra sớm và lộ lớp hạt mới. Cắt nhôm thì hạt lâu cùn, nhưng phoi nhôm dính và dễ bít đĩa, nên viên đá cần cứng để giữ hạt lâu hơn.
Trong thư mục này, MSD4 ghi A24RBF với chữ R và MTD4 ghi A30SBF với chữ S, đều thuộc nhóm trung bình. MTP4 ghi A60TBF với chữ T thuộc nhóm cứng. Bảng trên là hướng dẫn chung của hãng, còn từng mã cụ thể vẫn do nhà sản xuất cân chỉnh theo bề dày và công dụng.
Chất kết dính là thứ giữ hạt mài lại với nhau. Nó quyết định đĩa chịu nhiệt và chịu lực ngang tới đâu.
| Mã | Chất kết dính |
| V | Thuỷ tinh hoặc gốm |
| B | Nhựa hữu cơ |
| BF | Biến thể nhựa, cụ thể là bakelite hay nhựa nhiệt rắn |
| R | Cao su thiên nhiên hoặc cao su tổng hợp |
| M | Kim loại, ép từ bột kim loại |
| S | Silicat, cụ thể là silicat natri |
| E | Nhựa hữu cơ gốc nhựa thiên nhiên, tức shellac |
| P bond | Lớp mạ |
Đĩa cắt và đĩa mài cầm tay gần như luôn dùng nhóm nhựa, mã B hoặc BF. Nhựa chịu được lực uốn nên đĩa mỏng không gãy ngay khi tiến dao hơi nghiêng. Các mã trong thư mục này như A24RBF và A30SBF đều kết thúc bằng BF vì lý do đó.
Catalogue FERVI in hình dạng ngay cạnh ký hiệu hạt mài. Hai dạng gặp trong thư mục này là:
Tâm lõm để bích kẹp của máy không cấn vào phôi, nhờ vậy cắt sát mặt phẳng được sâu hơn đĩa phẳng cùng đường kính. Đổi lại đĩa T42 thường dày hơn, nên đường cắt rộng hơn.
Đĩa mài thì không ghi số T mà ghi góc làm việc. Hai dòng MSD4 và MSD8 đều ghi 0 đến 15 độ. Áp đĩa trong khoảng góc đó thì vành đĩa ăn vào phôi; đặt đĩa nằm sát mặt thì chỉ cọ và sinh nhiệt.
Mọi con số so sánh giữa dòng Strong cut và dòng Professional trong catalogue đều đo trong cùng một bài thử. FERVI ghi rõ điều kiện: máy cầm tay công suất 1.200 W, cắt ống hộp chữ nhật 40 x 15 x 1,5 mm bằng thép AISI 304, dùng đĩa đường kính 125 mm bản danh nghĩa 1,0 mm, cắt liên tục cho tới khi đĩa hết tuổi thọ.
Ý nghĩa với người mua rất thực tế. Số nhát cắt của một đĩa chỉ so sánh được khi cùng điều kiện. Đổi vật liệu, đổi công suất máy hay đổi bề dày đĩa thì con số khác ngay, nên đừng lấy số của bài thử áp thẳng vào xưởng mình.
Thêm một thói quen nên giữ: soi đĩa xem có nứt hay sứt mép, lắp đúng chiều mũi tên trên nhãn, siết bằng cờ lê chuyên dụng rồi cho máy chạy không tải vài chục giây. Đĩa có khuyết tật gần như luôn lộ ra ở vài giây chạy không tải đó.
| Mã SKU | Giá (VND) | Tồn kho | |
|---|---|---|---|
| Đang tải biến thể... | |||