F型夹钳
 V型块
 Z - 停产产品
 万能批头套装
 万能柜门钥匙
 万能车床
 丝锥
 丝锥扳手
 丝锥板牙套装
 侧切钳
 促销礼品
 倒角机
 倒角钻头
 光学仪器
 六角扳手套装
 六角螺母
其他
 内窥镜
 冲击套筒
 冲子和凿子
 刀夹及刀片套装
 切割片
 切割磨片
 划线笔
 剥线钳
 剪刀
 加长杆
 加长莫氏锥度接杆
 化学清洁喷瓶
 十字花形螺丝批头 PZ
 卡簧钳套装
 卷尺
 卷式塞尺
 卷板机
 压接模具
 压线钳
 双金属孔锯套装
 反光安全服
发动机支撑架
台式剪板机
 台式砂轮机
 台式钻床
 台虎钳
 各类接头
 合金车刀片
 吊装带
 吸尘器
 喷漆枪
 喷砂清洗
 园艺工具
 塑料管剪
 塞尺
 增强砂布带
 备用切割刀片
 多功能喷雾器
 多用途开孔器
 大力剪
 夹紧钳
 套筒头
 套筒组套
 安全帽
 安全防护用品
 安全鞋
 尖嘴钳
 尼龙扎带
工业电缆卷线盘
 工业镊子
 工作台
 工具包-背包
 工具手提箱
 工具柜配件
 工具箱
 工具箱
 工具车
 工程圆规
 工程角尺
 工程锉刀
 工程锤
 带锯机
建筑工具
开孔锯片
 弯管机
 弹簧夹头
 急救包
手拉环链葫芦
 手拉链条葫芦
 手持式测量仪
 手持放大镜
 手摇绞车
 手电筒
 手电钻
 手锯
 打磨工具
 扭矩倍增器
 扭矩扳手
 扳手
 扳手套装
 批头套筒
技术文章
 抛光工具
 拉线工具
 拔钉钳
 控制面板
搬运手推车
 摇臂钻床
 撬棍
 数字卡尺
 数字字母冲头套装
 数显千分尺
 数显水平尺
 敲击扳手
 断螺丝取出器
 旋转锉刀
 旋转顶尖
 木工凿
 木工凿套装
 木工夹钳
 木工工具
 木工开孔器
 木工机械
 木工钻头
 木工铣刀及雕刻刀
木工铣刀套装
 木工麻花钻套装
 木折尺
机床附件
 机械千分尺
 板牙
标准量规
 梁夹
 棘轮扳手
 模块化工具柜
 气动工具
 气动配件
 水平尺 - Nivo
 汽车工具
 沉头钻套装
 泡沫热切刀
 活动扳手
 测厚仪
 测电笔
测量仪器配件
测量工具
 液压冲孔机
 液压剪线钳
 液压千斤顶
 液压升降台
 液压压接钳
 液压机
液压设备
 深度尺
 混凝土钻头
 混凝土钻头套装
清仓特卖
 游标卡尺
 激光测距仪
 热缩管
 焊接工具
 焊枪
 瓷砖石材钻头
 电动卷扬机
电动攻牙机
 电子秤
电气设备
电池及充电器
 电缆剪
 电缆接线端子
 电缆牵引网套
 百分表
 砂光机
 硬度测试仪
磁力钻头
 磁力钻床
 磁性表座
 立式钻床
 立式铣床
 立铣刀
 精密平行块
 精密电子螺丝刀
 红外线测温仪
 组合式工具柜
 组合钳
 绝缘工具
 绝缘螺丝刀套装
 维护工具套装
 美工刀
胶枪
 自动收缩气管卷盘
 自动棘轮扳手
螺丝、垫圈与螺纹杆
 螺丝刀
 螺丝刀头
 螺丝刀套装
 螺丝批转接头
 螺纹修复工具套装
 螺纹规
 角磨机
警示设备
起重设备
起重链条
超声波测厚仪
 超声波清洗机
 车刀-铣刀
 车床卡盘
 转接头
 转速表
 轴承拉马
 金属钻头
 金属钻头套装
 钢丝刷/杯刷
 钳子套装
 钳形电流表
 钻夹头
 铁皮剪
铅封
 铆钉枪
 铜管不锈钢管切割刀
铝梯
 铣床滑台
 铣钻机
 防护口罩
 防护手套
防护用品
 防护眼镜
 防爆工具
 防腐蚀胶带
 阶梯钻头
阶梯钻头
 隔音耳罩
 高度划线规
 魔术贴砂纸片
 鲤鱼钳

合金车刀片用于 CNC 机床与传统车床上的加工作业,应用范围从精车、半精车到粗车。该组包含 CCMT、WNMG、CNMG、DNMG、DCMT 等标准符号,此外还有 TNMG、SCMT、SNMG、TCMT、TPMR、VBMT、SPMR、KNUX。每个代号代表各自的刀片形状与切削角度,即 80° 菱形、60° 三角形、90° 正方形、55° 菱形以及平行四边形。
CCMT06020420A、WNMG080408M25 等型号提供两至八个切削刃。CNMG120404F15 型号同样提供两至八个切削刃。由此,运行成本得以优化。正后角系列包括 CCMT、DCMT、SCMT,该系列切削力较轻,适用于细长零件。负后角系列包括 CNMG、WNMG、TNMG、SNMG,该系列承载能力大,适合重型工件。
Titania 分销 FERVI Italia 正品,来源明确,商品享有完整质保。技术支持团队可协助根据实际加工条件选择型号。
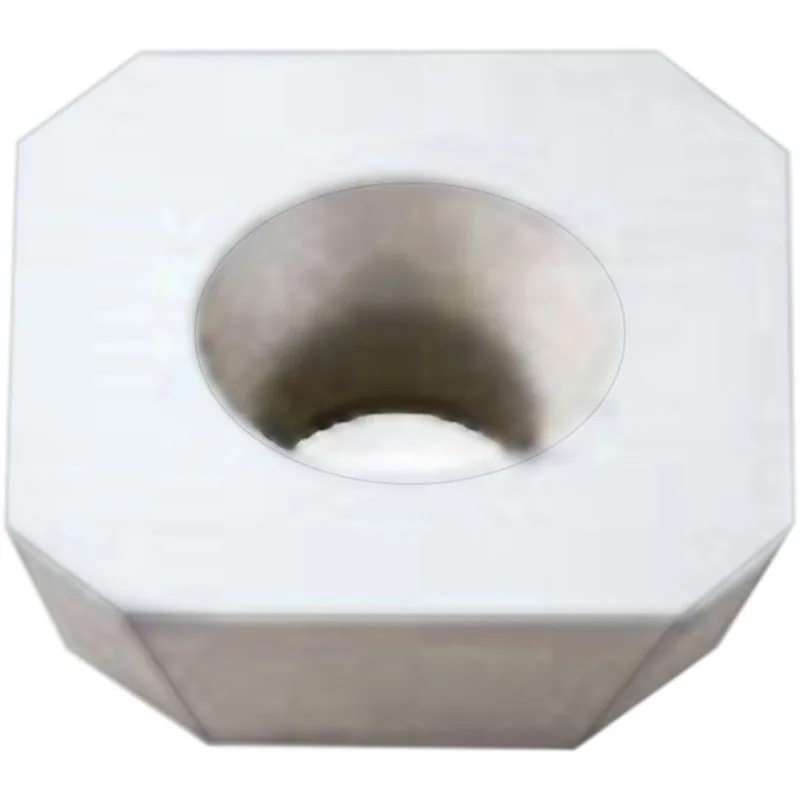


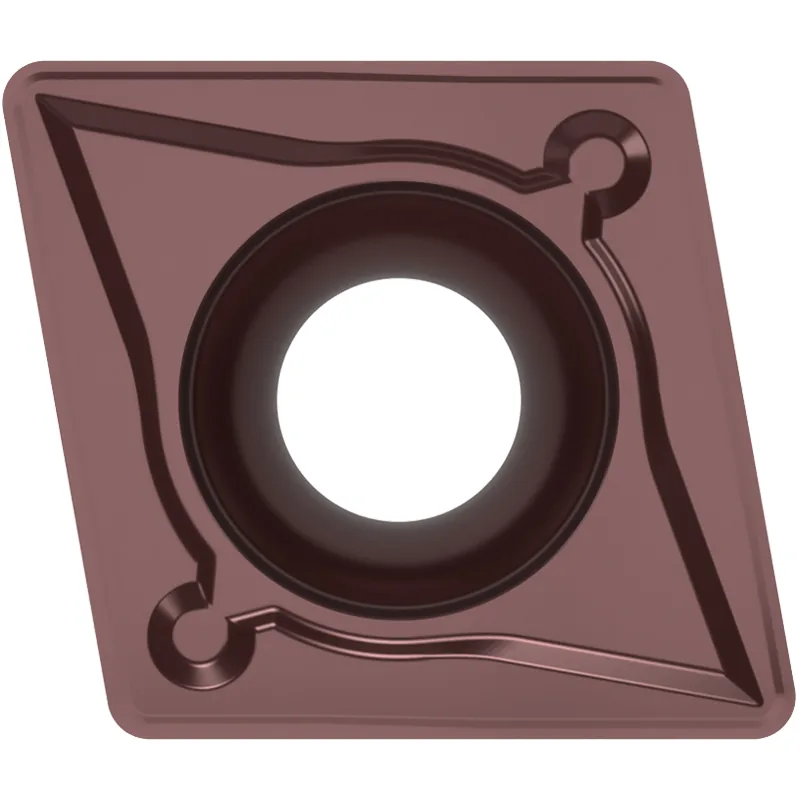
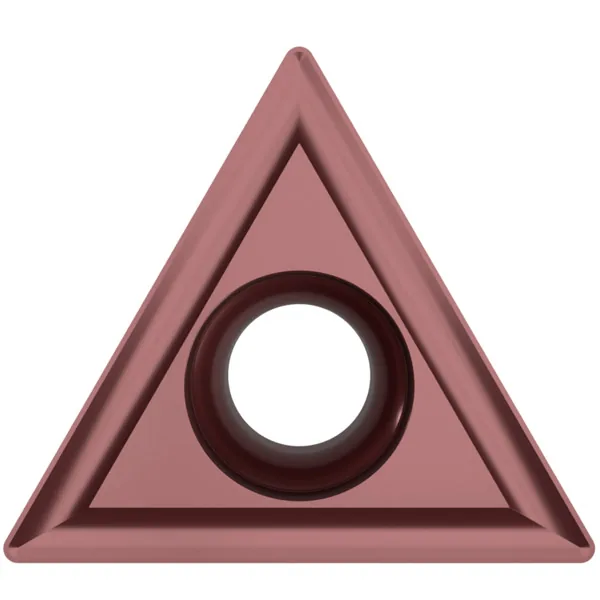
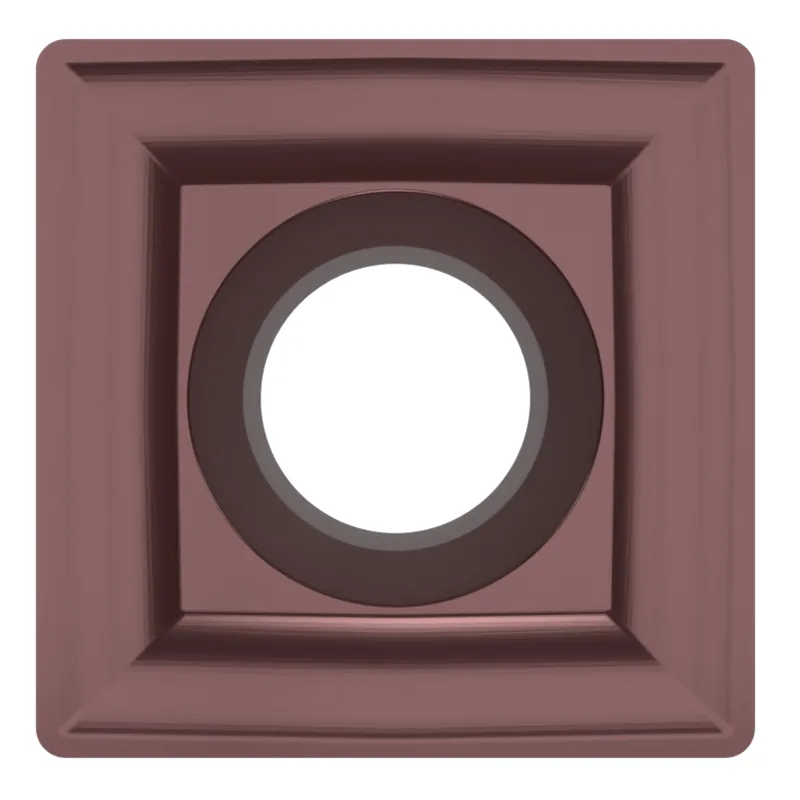
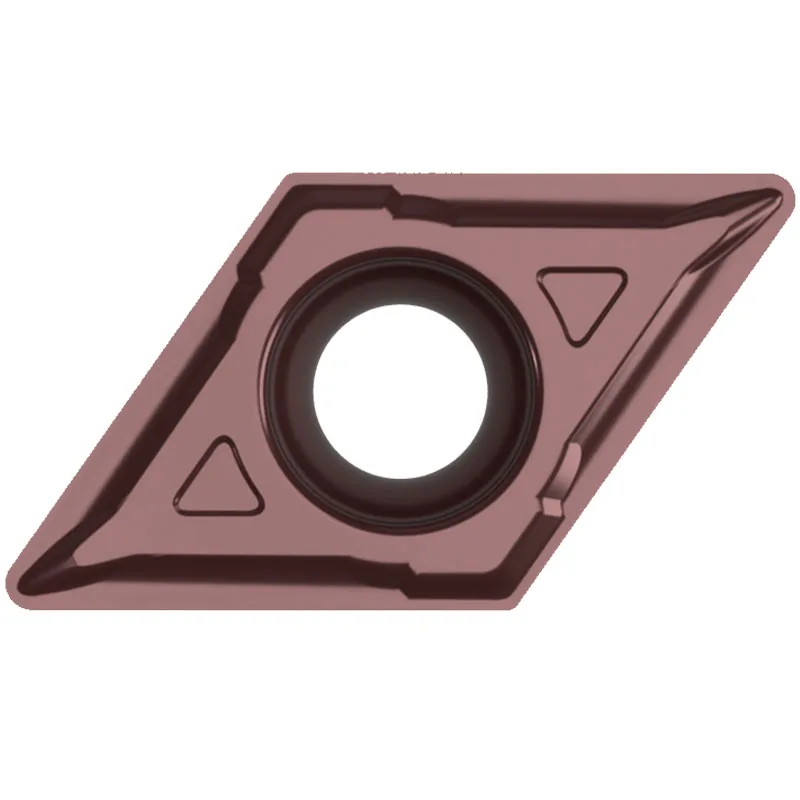
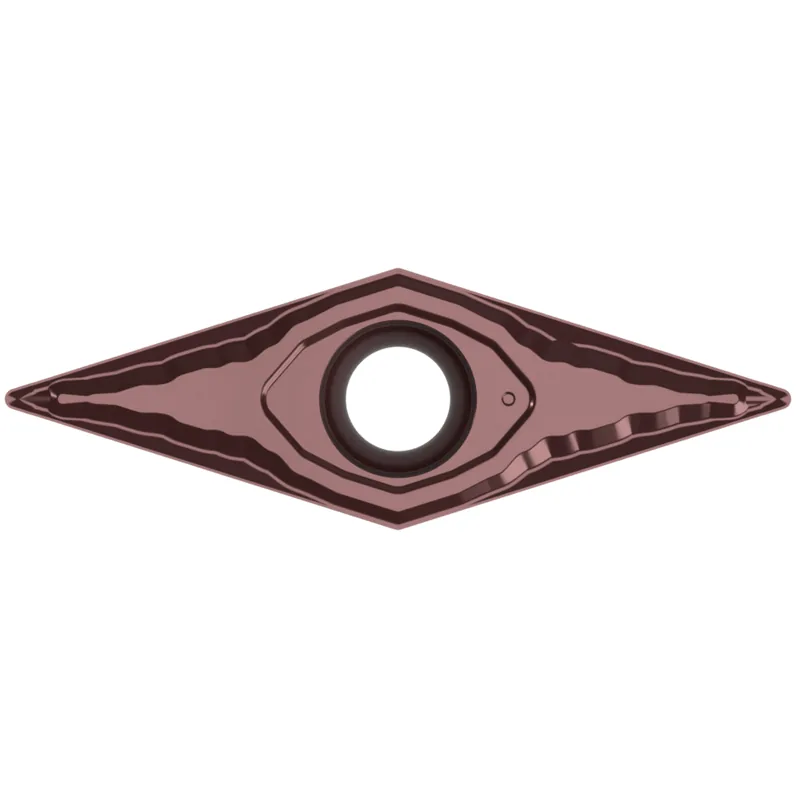
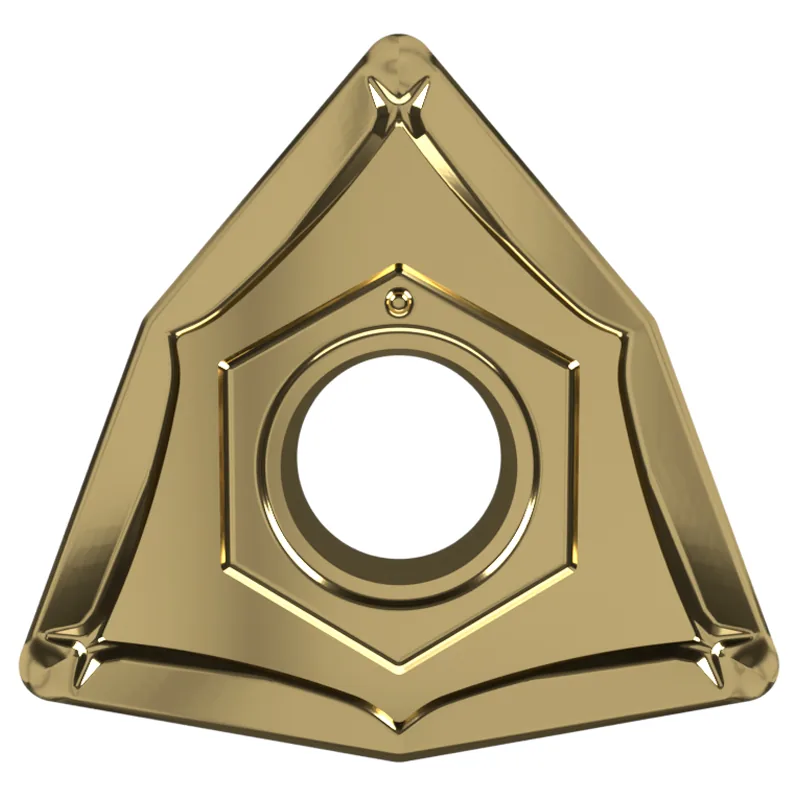
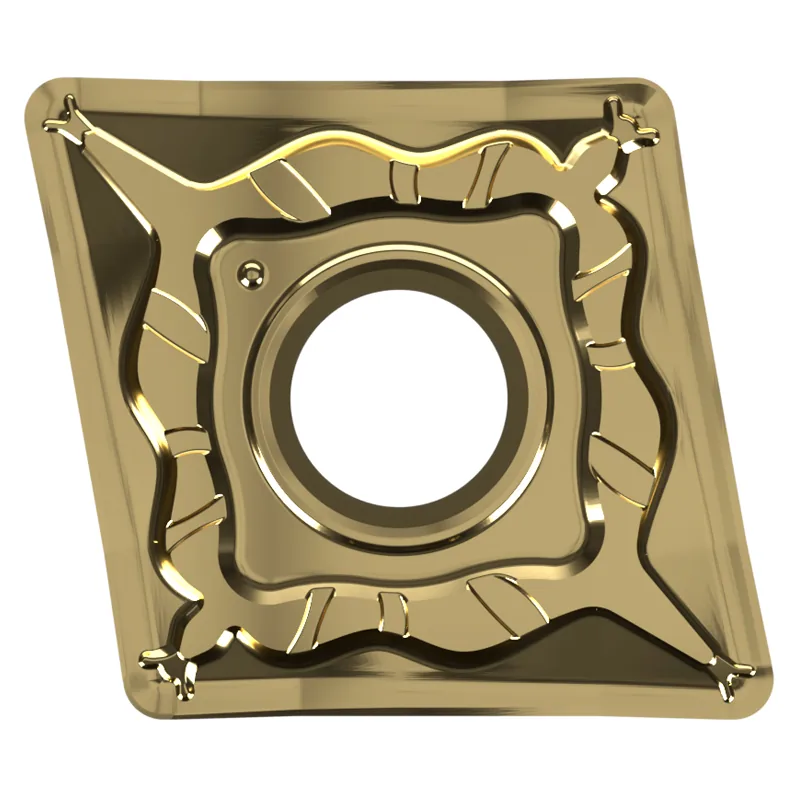
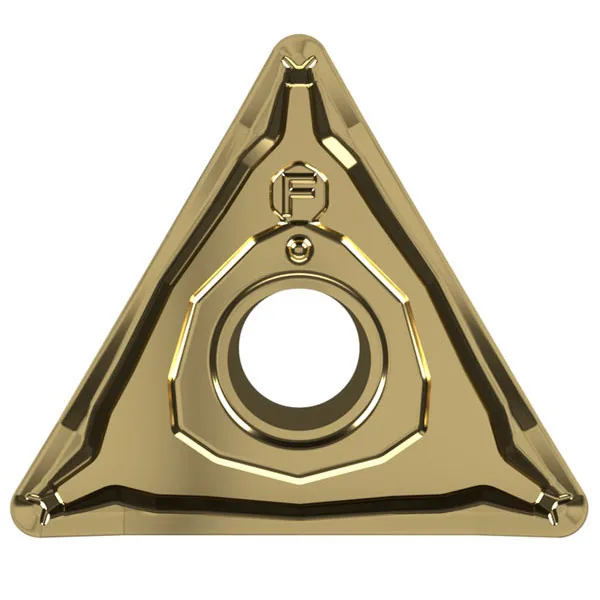
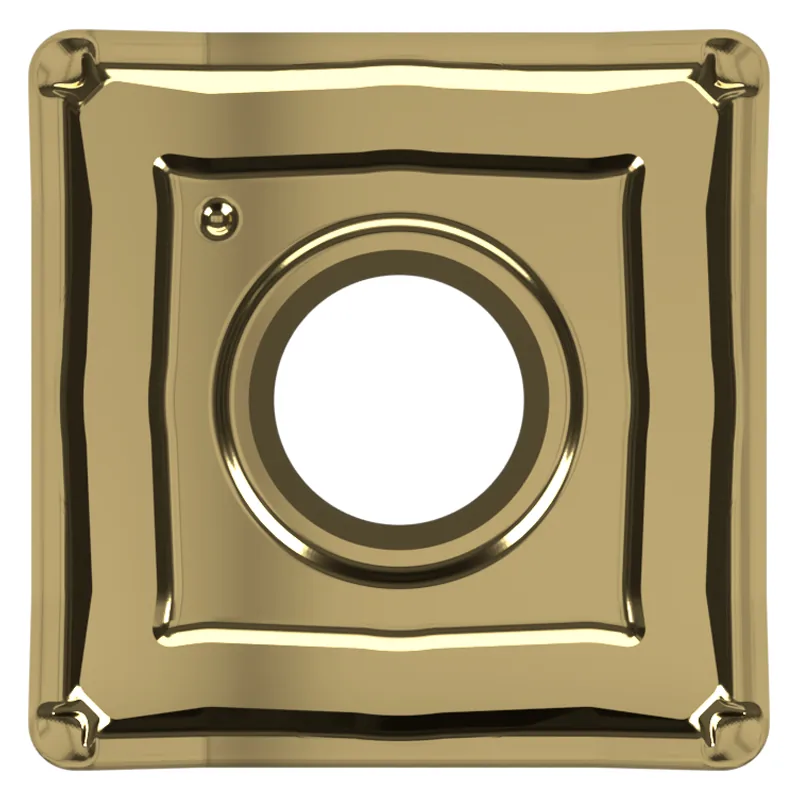
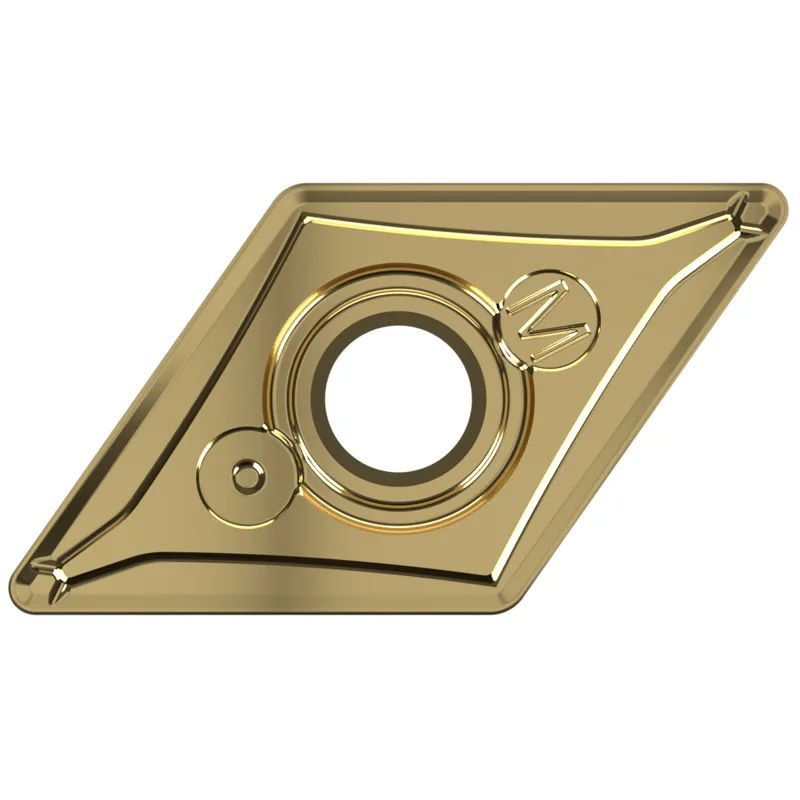
合金车刀片用于数控车床和传统车床上的加工作业,应用范围从精车、半精车到粗车开坯。该系列包含 CCMT、WNMG、CNMG、DNMG、DCMT 等标准代号,此外还有 TNMG、SCMT、SNMG、TCMT、TPMR、VBMT、SPMR、KNUX。每个代号代表各自的刀片形状和切削角度,即 80° 菱形、60° 三角形、90° 正方形、55° 菱形和平行四边形。
CCMT06020420A、WNMG080408M25 等型号可提供两到八条切削刃,CNMG120404F15 同样可提供两到八条切削刃,由此优化运行成本。正后角系列包括 CCMT、DCMT、SCMT,该系列切削力轻,适用于薄壁细长工件。负后角系列包括 CNMG、WNMG、TNMG、SNMG,该系列承载能力大,适合重型毛坯。
Titania 经销 FERVI Italia 正品,来源清晰,商品享有完整保修。技术支持团队可根据实际加工条件协助选择型号。
本系列中的合金车刀片用于数控车床和万能车床上的加工作业,工作范围涵盖精车、半精车直至粗车开坯。每个型号都带有各自的标准代号,体现刀片形状和切削刃特性。用户可依据该代号将刀片与车间现有的刀杆进行匹配。
本系列中出现的代号包括 CCMT、DCMT、VBMT、TCMT 和 SCMT,此外还有 WNMG、CNMG、TNMG、SNMG、DNMG。系列中另补充了 KNUX、SPMR 和 TPMR,用于端面车削和粗车需求。按代号分类的方式有助于在考虑刀尖圆弧半径和边长尺寸之前快速缩小选择范围。
刀片形状决定切削刃的刚性以及进入工件轮廓的能力。刀尖角越窄,刀片越便于仿形加工,但切削刃的承载能力较弱。相反,正方形刀片和等腰三角形刀片的切削刃强度高,适合大切除量。这是浏览该产品系列时的第一项分组标准。
80° 菱形包括 CCMT06020420A 和 CNMG120404F15。55° 菱形有 DCMT07020420A 以及 DNMG150608M25。55° 的窄刀尖角有助于刀片在仿形车削时进入复杂轮廓。35° 菱形刀片 VBMT16040420A 面向要求高精度的工件。
三角形包括 TCMT、TNMG160404F15 和 TPMR110304N。型号 TNMG160404F15 边长 16 mm,角度 60°,刀尖圆弧半径 0.40 mm,内切圆直径 9.52 mm,总长 16.50 mm。型号 TPMR110304N 属等边三角形,边长尺寸 11 mm。三角形一组通常用于半精车和粗车开坯。
正方形有 SCMT09T30420A、SNMG120404F15 和 SPMR120304N。正方形刀片较长的切削刃允许灵活改变主偏角。80° 等腰三角形(trigon)由 WNMG080408M25 代表。平行四边形有 KNUX160405LN,为大切除量的外圆粗车而设计。
选择合金车刀片的第二项标准在于后角类型。正后角刀片刃口锋利、切削力轻,在小功率机床上切削平稳。负型刀片两面可用,切削刃强度高、承载能力更大。这两种类型需要不同的刀杆,因此需与正在使用的刀杆进行对照。
正后角一组包括以下型号:
型号 SCMT09T30420A 有四条锋利切削刃,用于外圆精车、半精车和端面车削。型号 SPMR120304N 面向中小型工件的端面车削和外圆车削。该组较轻的切削力适合装夹时易变形的薄壁细长工件。
负型一组包括以下型号:
CNMG120404F15 使用两个切削面。 每片可用多达四条切削刃。 SNMG120404F15 凭借两个切削面可用最多八条切削刃。 WNMG080408M25 可用多达六条切削刃。 它兼具正方形刀片的刚性与三角形刀片的灵活性。
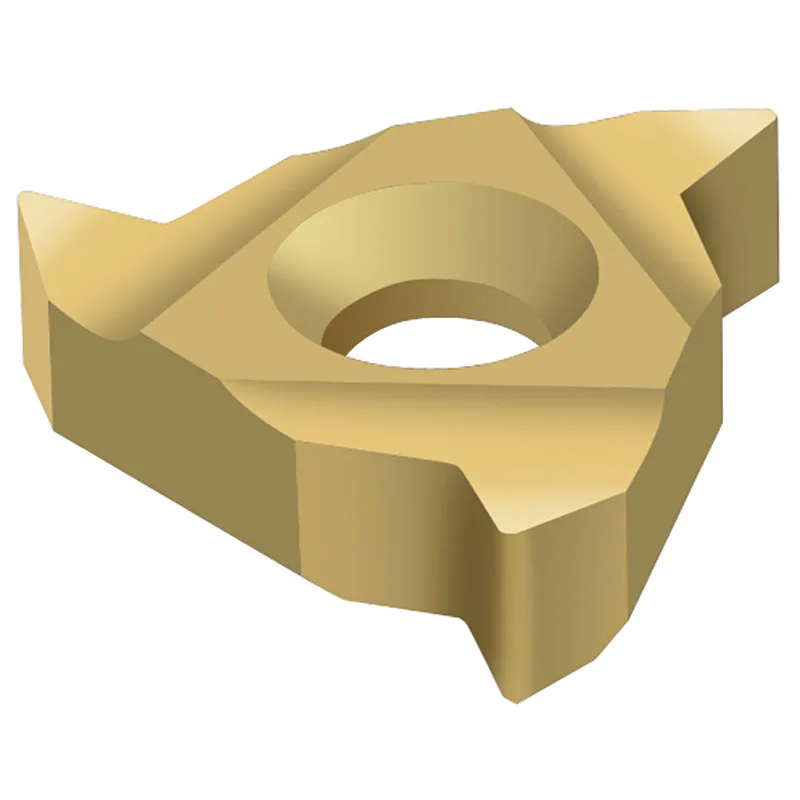
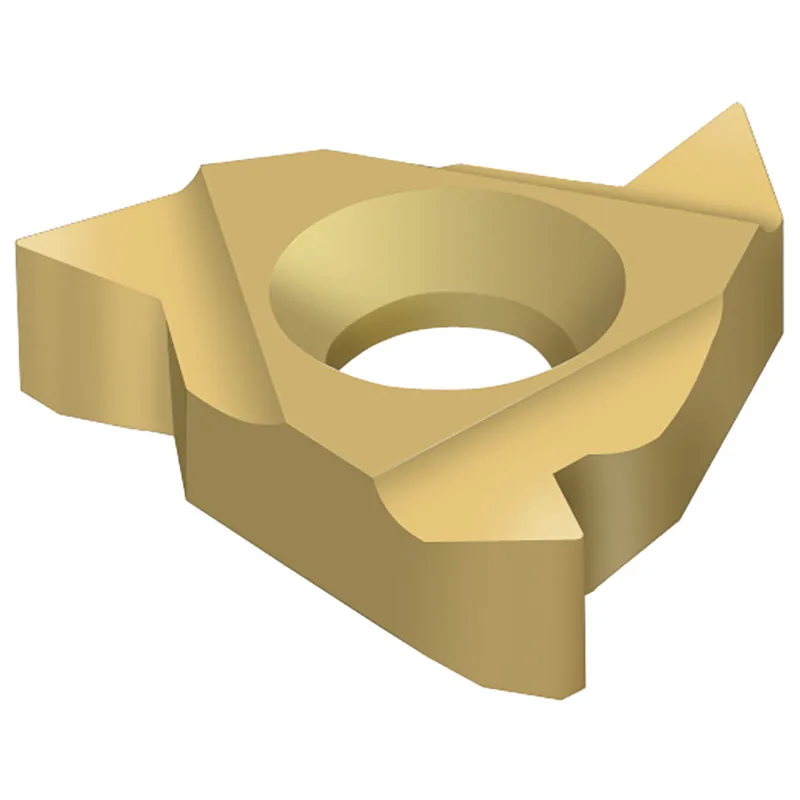
除外圆车削和端面车削一组外,该产品系列还有用于螺纹加工的型号。两款涂覆氮化钛的螺纹车削刀片用于数控车床上的外螺纹和内螺纹加工。金黄色 TiN 涂层提高表面硬度并降低切削时的摩擦系数。用户可依据需要加工的螺纹位置进行选择。
型号 16ER100ISO134 为数控车床上的外螺纹加工应用而制造。型号 16IR100ISO134 用于内螺纹,可用于数控机床和普通车床。该产品系列还列出 C001-1,一款 TiN 涂层高速钢 HSS 滚齿刀,压力角 20°,用于直齿齿轮加工。
配套的刀垫和硬质合金刀头型号也属于本系列。型号 BSNR16 含 5 个尺寸为 16 mm 的硬质合金刀头。型号 BSER16 含 5 个 16 mm 硬质合金刀垫。此外还有 BSDJ11,含 5 个 11 mm 菱形刀垫。型号 BSSS12 含 5 个 12 mm 方形刀垫。
选择合金车刀片应从图纸上的具体工序入手。精车优先考虑锋利刃口和较轻的切削力,以保持表面光洁度。半精车在切除量与表面质量之间取得平衡。粗车开坯需要强度高的切削刃,在遇到断续表面时能承载并承受冲击。
以下是适用于不同加工场景的型号推荐。
每片刀片可用的切削刃数量直接影响运行成本。双切削面的负型刀片比单面刀片提供更多切削刃。刀尖圆弧半径也需要与所要求的公差和表面光洁度进行对照。此外,刀片边长尺寸必须与机床上所装刀杆的夹持槽相匹配。
选定合适的代号后,打开各型号的页面查看详细参数,并按所需数量下单。