F型夹钳
 V型块
 Z - 停产产品
 万能批头套装
 万能柜门钥匙
 万能车床
 丝锥
 丝锥扳手
 丝锥板牙套装
 侧切钳
 促销礼品
 倒角机
 倒角钻头
 光学仪器
 六角扳手套装
 六角螺母
其他
 内窥镜
 冲击套筒
 冲子和凿子
 刀夹及刀片套装
 切割片
 切割磨片
 划线笔
 剥线钳
 剪刀
 加长杆
 加长莫氏锥度接杆
 化学清洁喷瓶
 十字花形螺丝批头 PZ
 卡簧钳套装
 卷尺
 卷尺
卷式塞尺
 卷板机
 压接模具
 压线钳
 双金属孔锯套装
 反光安全服
发动机支撑架
台式剪板机
 台式砂轮机
 台式钻床
 台虎钳
 各类接头
 合金车刀片
 吊装带
吸尘器
 喷漆枪
 喷砂清洗
 园艺工具
 塑料管剪
 塞尺
增强砂布带
 备用切割刀片
 多功能喷雾器
 多用途开孔器
 大力剪
 夹紧钳
 套筒头
 套筒组套
安全帽
 安全防护用品
 安全鞋
 尖嘴钳
 尼龙扎带
工业电缆卷线盘
 工业镊子
 工作台
 工具包-背包
 工具手提箱
 工具柜配件
 工具箱
 工具箱
 工具车
 工程圆规
 工程角尺
 工程锉刀
 工程锤
 带锯机
建筑工具
开孔锯片
 弯管机
 弹簧夹头
急救包
手拉环链葫芦
 手拉链条葫芦
 手持式测量仪
 手持放大镜
 手摇绞车
 手电筒
 手电钻
 手锯
 打磨工具
 扭矩倍增器
 扭矩扳手
 扳手
 扳手套装
 批头套筒
技术文章
 抛光工具
 拉线工具
 拔钉钳
 控制面板
搬运手推车
 摇臂钻床
 撬棍
 数字卡尺
 数字字母冲头套装
 数显千分尺
 数显水平尺
 敲击扳手
 断螺丝取出器
 旋转锉刀
旋转顶尖
 木工凿
 木工凿套装
 木工夹钳
 木工工具
 木工开孔器
 木工机械
 木工钻头
 木工铣刀及雕刻刀
木工铣刀套装
 木工麻花钻套装
 木折尺
机床附件
 机械千分尺
 板牙
标准量规
 梁夹
梅花头钻尾螺丝批头
 棘轮扳手
模块化工具柜
 气动工具
 气动配件
 水平尺 - Nivo
 汽车工具
 沉头钻套装
 泡沫热切刀
活动扳手
 测厚仪
 测电笔
测量仪器配件
测量工具
 液压冲孔机
 液压剪线钳
 液压千斤顶
 液压升降台
 液压压接钳
 液压机
液压设备
 深度尺
 混凝土钻头
 混凝土钻头套装
清仓特卖
 游标卡尺
 激光测距仪
 热缩管
 焊接工具
 焊枪
 瓷砖石材钻头
 电动卷扬机
电动攻牙机
 电子秤
电气设备
电池及充电器
 电缆剪
 电缆接线端子
 电缆牵引网套
 百分表
 砂光机
 硬度测试仪
磁力钻头
 磁力钻床
 磁性表座
 立式钻床
 立式铣床
 立铣刀
 精密平行块
 精密电子螺丝刀
 红外线测温仪
组合式工具柜
 组合钳
 绝缘工具
 绝缘螺丝刀套装
 维护工具套装
 美工刀
胶枪
 自动收缩气管卷盘
 自动棘轮扳手
 螺丝刀
 螺丝刀头
 螺丝刀套装
 螺丝批转接头
 螺纹修复工具套装
 螺纹规
 角磨机
警示设备
起重设备
起重链条
超声波测厚仪
 超声波清洗机
 车刀-铣刀
 车床卡盘
 转接头
 转速表
 轴承拉马
 金属钻头
 金属钻头套装
 钢丝刷/杯刷
 钳子套装
 钳形电流表
 钻夹头
 铁皮剪
 铆钉枪
 铜管不锈钢管切割刀
 铣床滑台
 铣钻机
 防护口罩
 防护手套
防护用品
 防护眼镜
 防爆工具
 防腐蚀胶带
 阶梯钻头
阶梯钻头
 隔音耳罩
 高度划线规
 魔术贴砂纸片
 鲤鱼钳
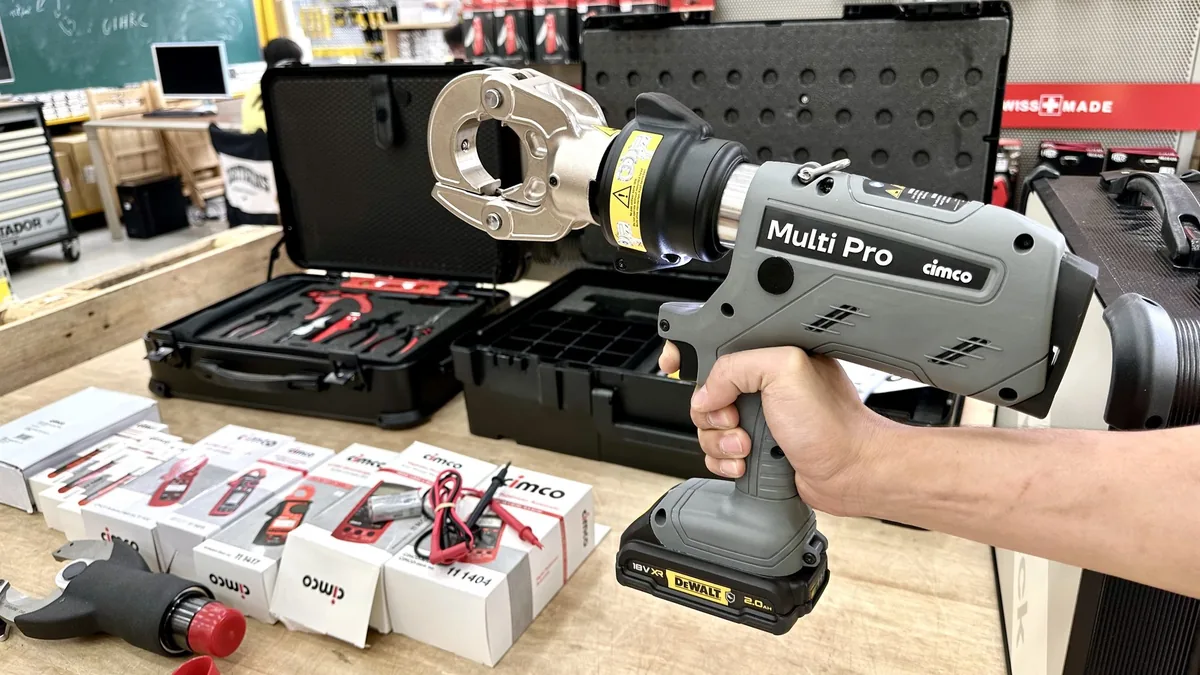
Kìm ép cos thủy lực dùng ép chặt đầu cos cáp điện, phục vụ lắp đặt và bảo trì hệ thống điện công nghiệp. Lực ép đạt 62-130 kN cho cáp tiết diện 6-400 mm². Nhóm này gồm thiết bị dẫn động pin, đầu ép xoay 180-270°. Ngoài ra có hệ thống MultiPro đa năng, thay đổi đầu ép và đầu cắt cáp, kèm bộ mảnh bấm lục giác tuân thủ DIN 46235. Các mã 106652 và 106665 hỗ trợ thao tác linh hoạt trong tủ điện chật hẹp. Máy ép chày đột 106656 ép cos ống và đầu nối 10-300 mm² mà không cần thay khuôn. Bộ đầu ép 106896 gồm 12 mảnh chiều rộng ép 5 mm, tạo hình lục giác đều cho mối nối chắc chắn. Titania cung cấp hàng chính hãng Cimco nhập khẩu, bảo hành đầy đủ, hỗ trợ kỹ thuật chuyên sâu cho dự án điện công nghiệp.


Kìm ép cos thủy lực dùng để ép chặt đầu cos cáp điện. Phục vụ lắp đặt và bảo trì hệ thống điện công nghiệp. Nhóm này gồm thiết bị dẫn động bằng pin hoặc thủy lực. Lực ép từ 62 kN đến 130 kN. Dùng để ép cos cáp tiết diện từ 6 mm² đến 400 mm². Các mã như 106652 và 106665 tích hợp đầu ép xoay 180° hoặc 270°, giúp thao tác linh hoạt trong tủ điện chật hẹp. Hệ thống MultiPro với mã 106345 cho phép thay đổi đầu ép và đầu cắt cáp, tạo nền tảng đa năng cho nhiều ứng dụng. Bộ đầu ép lục giác như 106896 và 106900 hỗ trợ ép cos cáp đồng và nhôm theo tiêu chuẩn DIN. Các mảnh ép series 22 từ 105711 đến 105742 cung cấp chiều rộng ép 5 mm, tạo hình lục giác đều cho mối nối chắc chắn. Nhóm sản phẩm còn bao gồm đầu ép cos chuyên dụng cho thân máy MultiPro mã 106350, cùng máy ép chày đột 106656 ép được cos ống và đầu nối trong dải 10-300 mm² mà không cần thay khuôn.
Lực ép quyết định khả năng xử lý tiết diện cáp và độ chắc chắn của mối nối. Các thiết bị trong nhóm chia thành hai mức lực ép chính: 62 kN và 130 kN. Mức 62 kN phù hợp với cáp tiết diện nhỏ và trung bình, trong khi 130 kN đáp ứng cáp lớn đến 400 mm².
Thiết bị lực ép 62 kN bao gồm 106345 và 106656. Mã 106345 tạo nền tảng cho hệ thống MultiPro, kết hợp với đầu ép 106350 để ép cos và đầu cốt điện. Mã 106656 ép được cos ống và đầu nối tiêu chuẩn cùng cos ép theo DIN 46234 trong dải 10-300 mm² mà không cần thay khuôn ép. Đầu ép xoay 180° giúp thao tác linh hoạt trong không gian chật.
Thiết bị lực ép 130 kN đại diện bởi 106665, đáp ứng nhu cầu bấm cos cáp tiết diện 10-400 mm². Đầu bấm hình chữ C mở rộng 38 mm, xoay 270° quanh trục để tiếp cận đầu cáp trong tủ điện. Lực ép cao này đảm bảo mối nối chắc chắn cho cáp tiết diện lớn trong hệ thống điện công suất cao.
Đầu ép và mảnh bấm quyết định hình dạng mối nối và khả năng tương thích với các loại cos. Nhóm cung cấp ba dạng đầu ép chính:
Bộ đầu ép lục giác chiều rộng 5 mm bao gồm 106896 gồm 6 cặp (12 mảnh) chuyên dùng cho kìm ép cos mã 106652, phục vụ ép cos cáp điện đồng và nhôm kiểu ống tiêu chuẩn. Tạo hình lục giác đều đảm bảo mối nối chắc chắn. Bộ 106900 gồm 6 cặp nửa tròn tạo đai lục giác chiều rộng 7 mm, phục vụ cos nhôm theo DIN 46329.
Các mảnh ép series 22 từ 105711 đến 105723 ép lục giác chiều rộng 5 mm cho cos ống và đầu nối, phiên bản tiêu chuẩn. Dải tiết diện từ 6 mm² đến 300 mm² bao phủ hầu hết nhu cầu lắp đặt. Các mã từ 105730 đến 105742 tuân thủ DIN 46235/46267, ép lục giác chiều rộng 5 mm với mã số theo DIN từ 5 đến 32.
Đầu ép tròn từ 105749 đến 105753 phục vụ ép dây dẫn rắn Al và Cu hình quạt, cho dây 3 và 4 quạt (120° và 90°). Chiều rộng ép 19,5 mm, dải tiết diện từ 10 mm² đến 70 mm². Mã 105764 ép trục các loại đầu nối cáp và đầu cáp pin tuân thủ DIN 46234 và DIN 46230, cùng đầu cáp ống cho dây dẫn mềm nhiều sợi.
Đầu ép xoay giúp thao tác dễ trong không gian chật hẹp. Đặc biệt hữu ích khi làm việc trong tủ điện. Hoặc ở khu vực có nhiều cáp. Các thiết bị tích hợp đầu ép xoay 180° hoặc 270°. Nhờ đó tăng khả năng tiếp cận đầu cáp. Không cần di chuyển toàn bộ máy.
Mã 106652 tích hợp đầu ép xoay 180°, tháo rời được. Thiết kế này giúp thao tác dễ dàng ở vị trí khó tiếp cận. Mã 106665 có đầu bấm hình chữ C xoay 270° quanh trục, mở rộng 38 mm để tiếp cận đầu cáp trong tủ điện. Mã 106656 có đầu ép xoay 180°, giúp thao tác linh hoạt trong không gian chật.
Hệ thống MultiPro với 106345 cho phép thay đổi đầu ép và đầu cắt cáp, tạo nền tảng đa năng. Bộ 106354 kết hợp hai chức năng bấm cos và cắt cáp trong một thiết bị chạy pin thủy lực. Thiết kế nhỏ gọn và khả năng thay đổi đầu giúp giảm số lượng thiết bị cần mang theo.
Các thiết bị trong nhóm phục vụ nhiều loại cos và tiêu chuẩn khác nhau. Các loại cos sau đều có mảnh ép tương ứng:
Việc chọn đúng mảnh ép theo tiêu chuẩn đảm bảo mối nối đạt yêu cầu kỹ thuật.
Cos ống tiêu chuẩn sử dụng mảnh ép series 22 phiên bản tiêu chuẩn từ 105711 đến 105723. Ép lục giác chiều rộng 5 mm, dải tiết diện 6-300 mm². Bộ 106896 gồm 6 cặp cũng phục vụ cos ống, tương thích với 106652.
Cos ép DIN 46235/46267 sử dụng mảnh ép từ 105730 đến 105742. Ép lục giác chiều rộng 5 mm, mã số theo DIN từ 5 đến 32, dải tiết diện 6-300 mm². Cos nhôm DIN 46329 sử dụng bộ 106900 với chiều rộng ép 7 mm. Cos ép theo DIN 46234 và đầu cáp pin DIN 46230 sử dụng 105764 ép trục 50 mm².
Nguồn điện ảnh hưởng đến tính di động và khả năng làm việc liên tục. Các thiết bị trong nhóm đều dẫn động bằng pin. Thường dùng pin 18V. Nhờ đó di chuyển dễ dàng, không phụ thuộc nguồn điện lưới. Thời gian làm việc phụ thuộc dung lượng pin và tần suất ép.
Mã 106652 chạy pin, đầu ép xoay 180° tháo rời được. Mã 106665 dẫn động pin 18V, lực ép 130 kN. Mã 106656 dùng pin, ép được cos ống và đầu nối 10-300 mm² mà không cần thay khuôn. Hệ thống MultiPro 106345 và 106354 đều chạy pin thủy lực, kết hợp tính di động và lực ép cao.
Thiết kế nhỏ gọn của các thiết bị chạy pin giúp giảm trọng lượng và tăng khả năng làm việc trong không gian hạn chế. Bộ 106354 kết hợp hai chức năng trong một thiết bị, giảm số lượng dụng cụ cần mang theo công trường.
Bảo quản đúng cách kéo dài tuổi thọ thiết bị và đảm bảo độ chính xác của mối nối. Sau mỗi lần sử dụng, cần làm sạch đầu ép và mảnh bấm khỏi bụi bẩn và mảnh kim loại. Bảo quản trong hộp chuyên dụng giúp tránh va đập và ẩm ướt.
Kiểm tra pin trước khi làm việc để đảm bảo đủ năng lượng cho ca làm việc. Sạc pin theo đúng hướng dẫn của nhà sản xuất. Kiểm tra đầu ép và mảnh bấm trước mỗi lần sử dụng, thay thế nếu có dấu hiệu mòn hoặc biến dạng. Chọn đúng mảnh ép theo tiết diện cáp và loại cos để đảm bảo mối nối đạt yêu cầu.
Khi ép cos, đặt cos vào đúng vị trí trong mảnh ép, đảm bảo cáp chui qua hết chiều dài cos. Kích hoạt thiết bị và giữ cho đến khi chu trình ép hoàn tất. Kiểm tra mối nối sau khi ép, đảm bảo hình dạng lục giác đều và không có khe hở. Bảo quản thiết bị trong hộp chuyên dụng, tránh để ở nơi ẩm ướt hoặc nhiệt độ cao.